ДИНСЕН Метале ангажирана в областта на металообработката и продуктите от неръждаема стомана. Тя е експерт в различни процеси на металообработка и е постигнала забележителни резултати в научноизследователската, развойна и производствена дейност в областта на крепежните елементи, скобите, съединенията, муфите, тръбите и фитингите и др. от неръждаема стомана. Тя предлага на пазара висококачествени и разнообразни метални продукти и си е изградила добра репутация в индустрията с високото си качество на продуктите и изящната си изработка.
Обработка на метал, като за пример се вземат скоби
1. Суровина
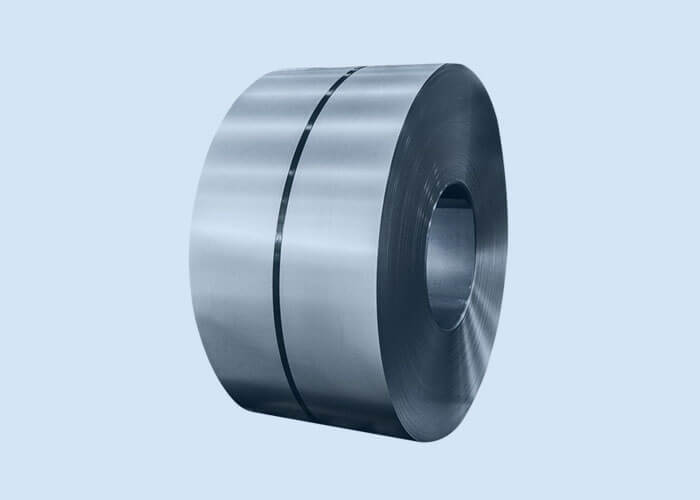
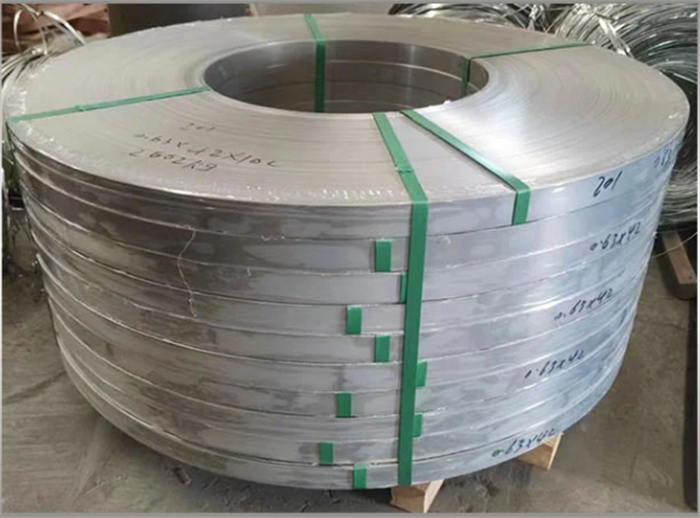
Избор на суровина: Често срещани материали са неръждаема стомана (като 304, 316), въглеродна стомана (Q235) или поцинкована стоманена лента, които могат да бъдат избрани според изискванията за устойчивост на корозия, якост и цена.
Рязане на стоманена лента: Голямата стоманена лента се нарязва на необходимата ширина (например 10 мм, 12 мм) от машина за рязане, за да се осигури точност на размерите и плоскост на ръбовете.
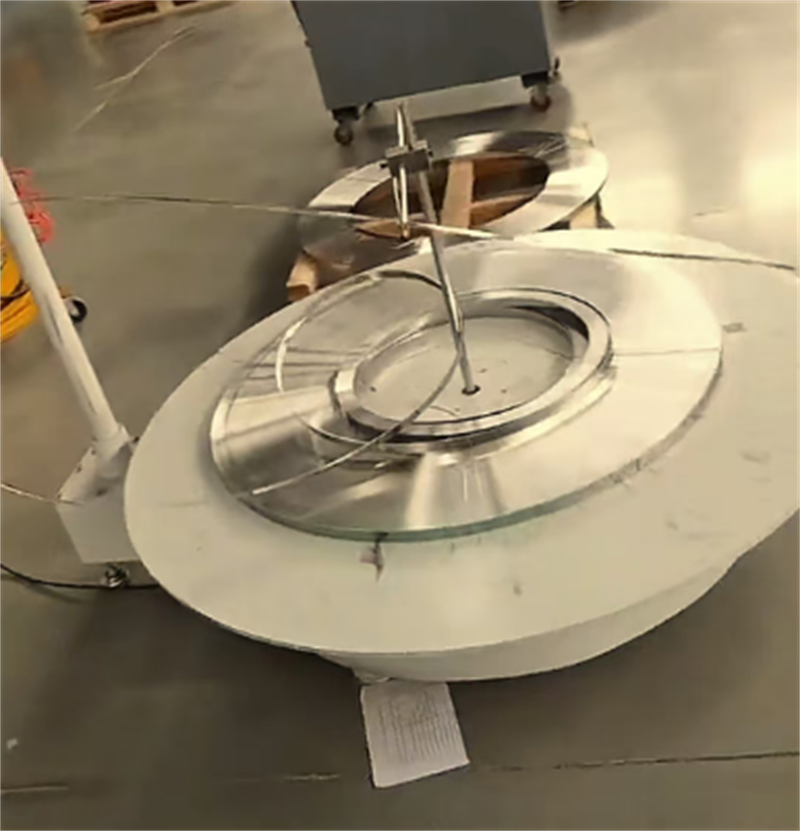
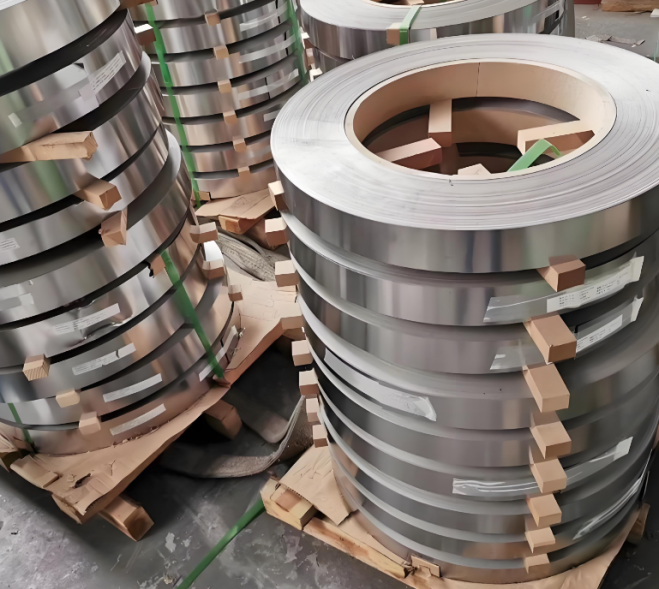
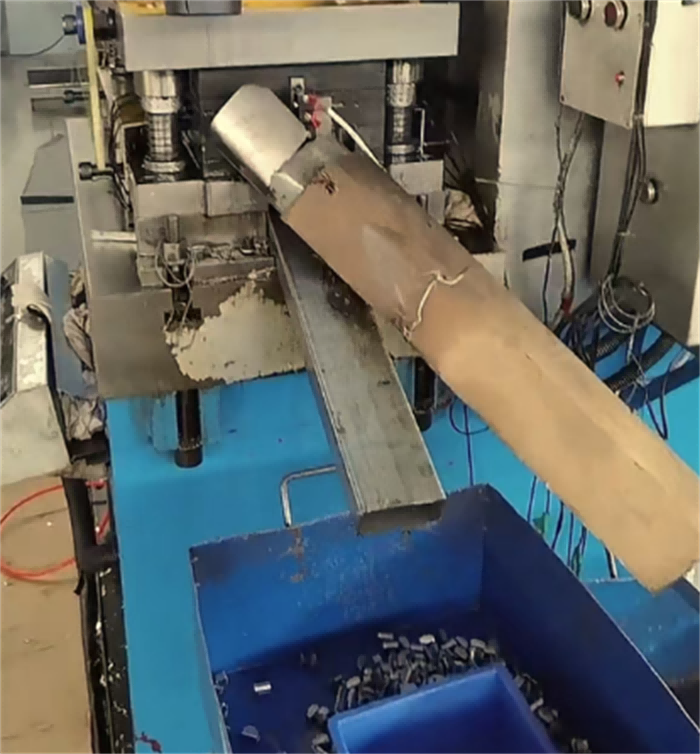
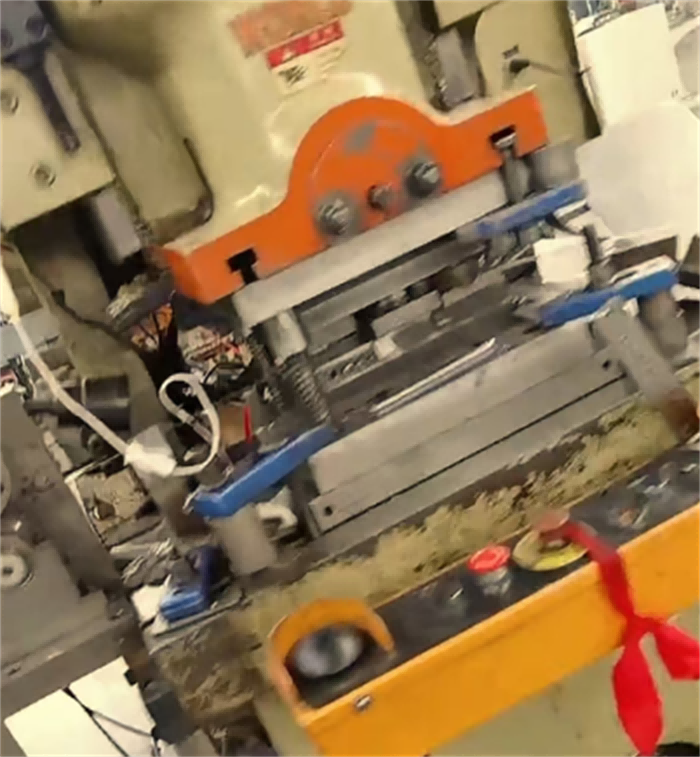
2. Щамповане
Дизайн на щанцова матрица: Проектирайте матрицата според вида на скобата за гърло (като червячен тип, болтов тип), за да пробиете тялото на скобата за гърло (стоманен колан), заключващото ухо, резбования отвор и други структури.
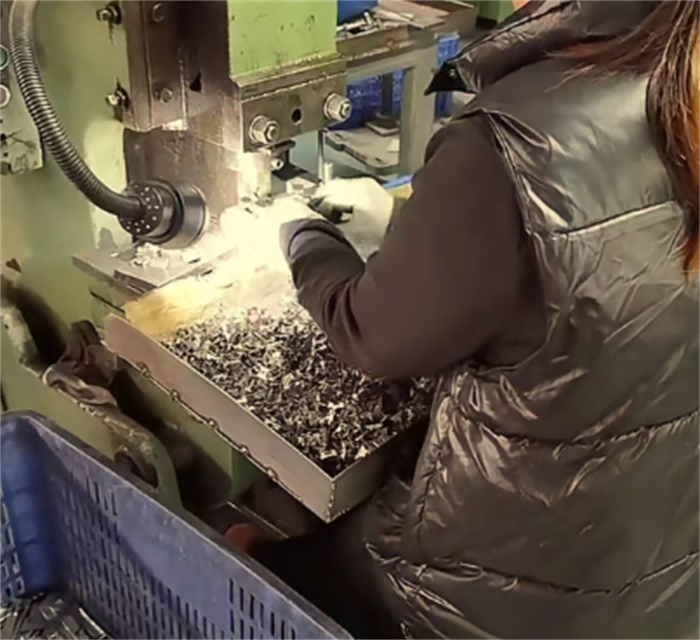
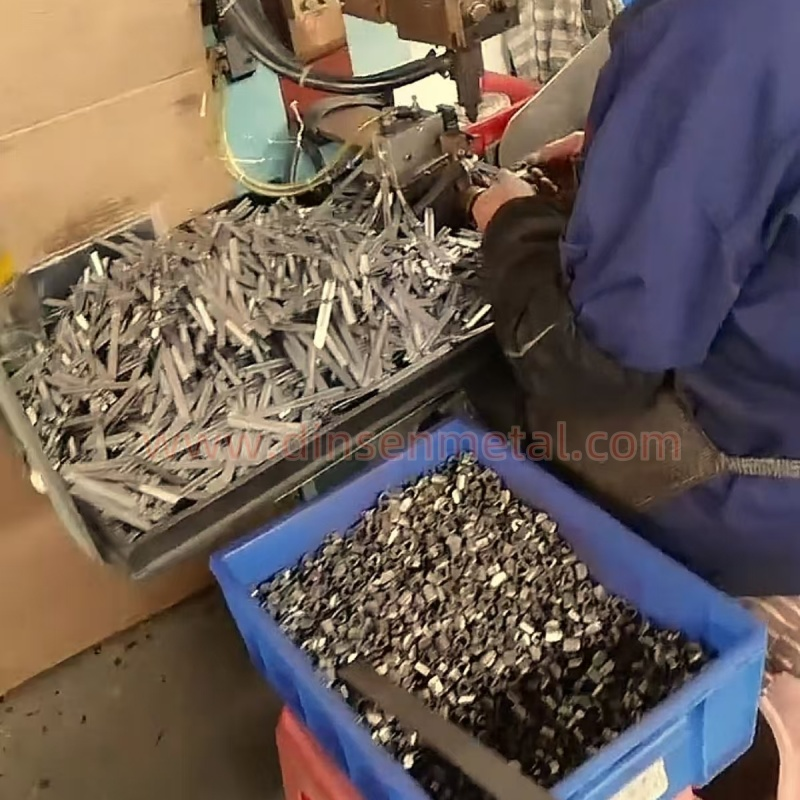
Щамповане на стоманена лента: Използвайте щанцова преса и непрекъсната матрица, за да щамповате стоманената лента в пръстеновидна лента със зъбни шарки (за подобряване на триенето) и да обработите заключващия механизъм (като канали на червячна предавка или отвори за болтове).
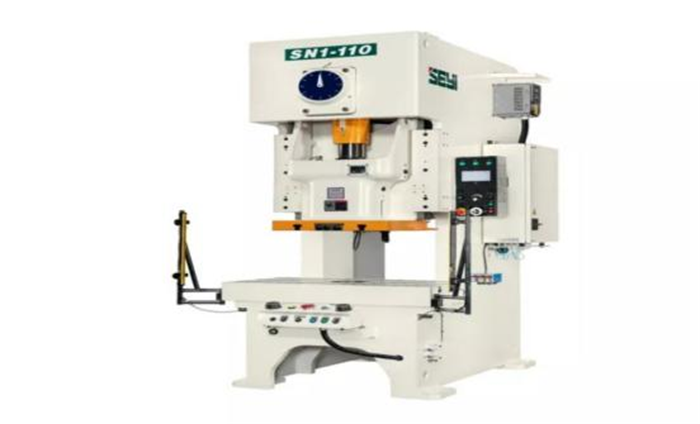
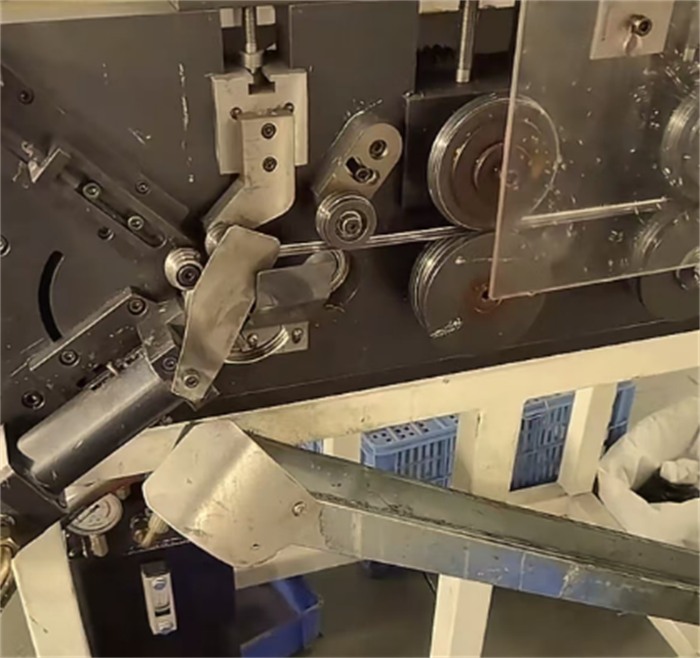
3. Заваряване
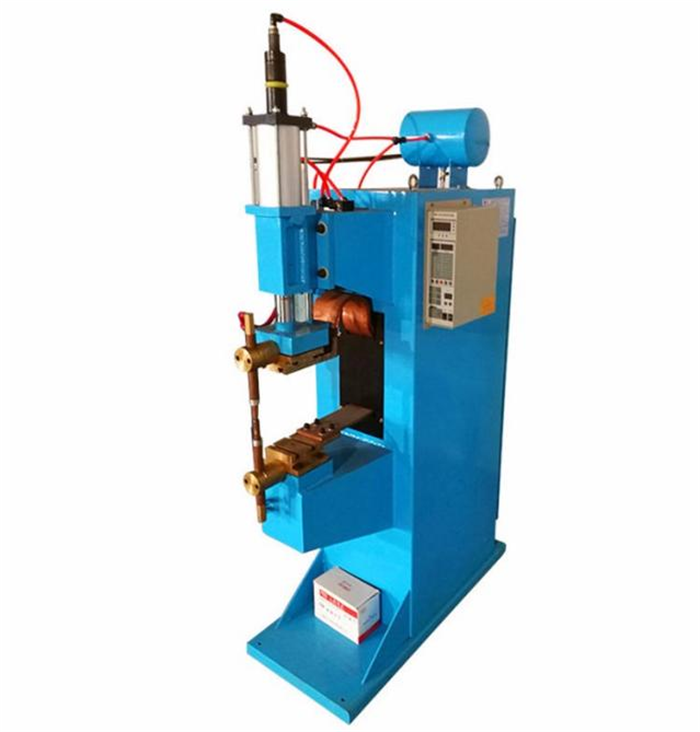
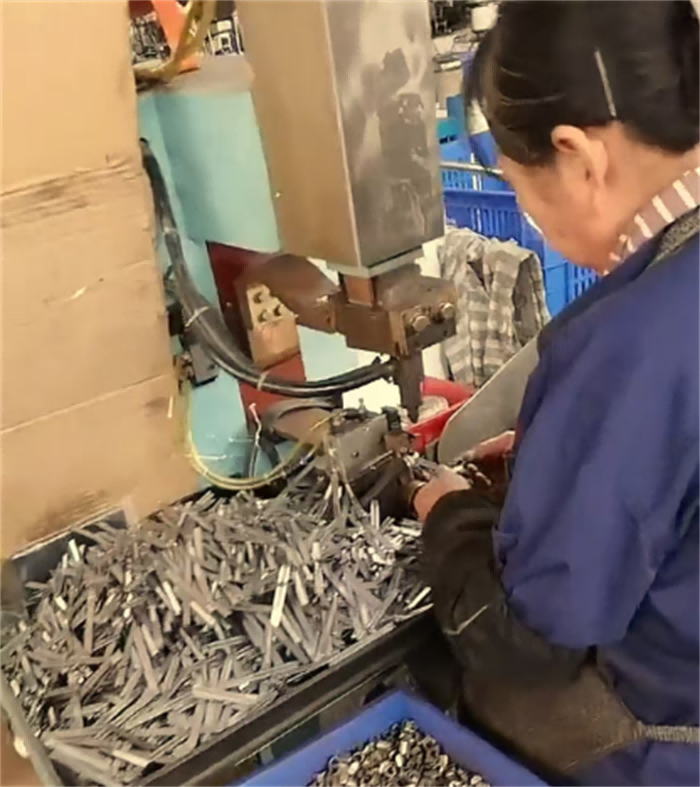
Точково заваряване/лазерно заваряване: Заключващият механизъм (като например червячно гнездо, основа на болта) е заварен и фиксиран към стоманената лента, за да се осигури здравина и липса на мустаци на заваръчния шев.
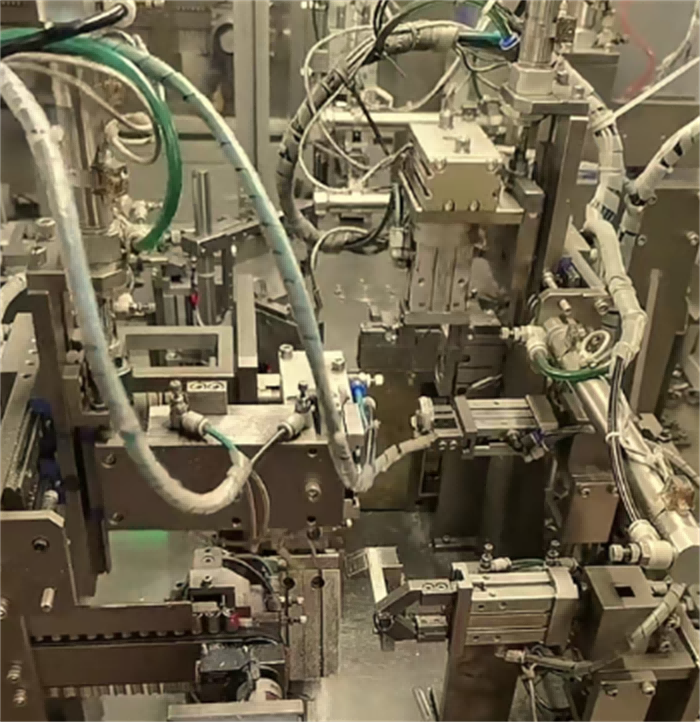
Автоматизирано заваряване: Високопрецизните скоби за гърло се заваряват от роботизиран лазер за подобряване на ефективността и постоянството.
4. Повърхностна обработка
Галванопластика/пръскане: Материалите от въглеродна стомана трябва да бъдат обработени, за да се предотврати ръжда, като например поцинковане (бял цинк, цветен цинк), никелиране или пръскане с епоксидна смола.
Пасивационна обработка: Скобите за маркучи от неръждаема стомана се пасивират чрез ецване, за да се подобри устойчивостта на корозия.
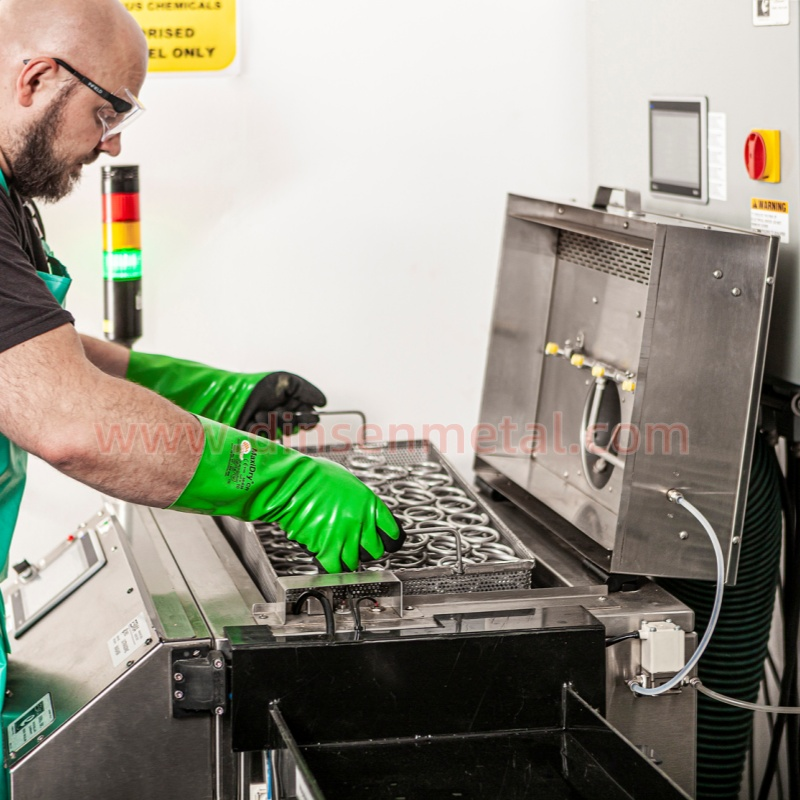
Пасивационна обработка
5. Сглобяване и заключване
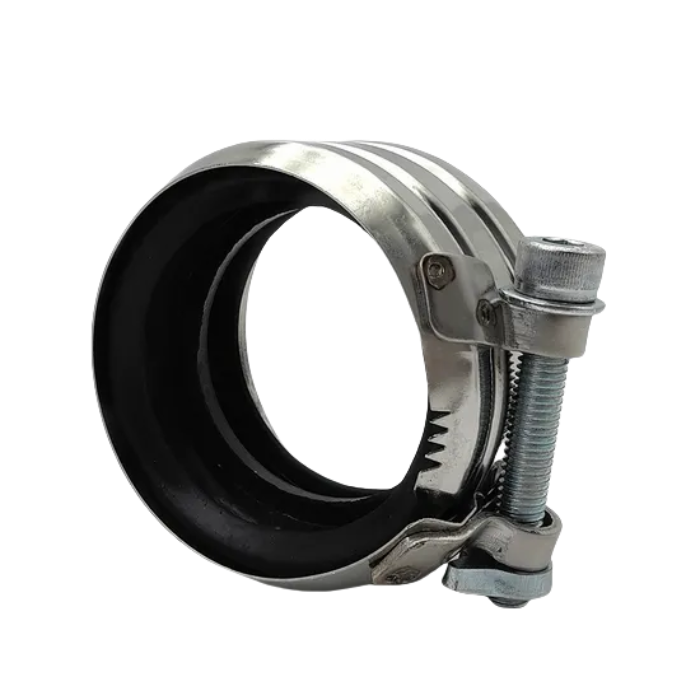
Червячна скоба за гърло: монтирайте червячната предавка, фиксирайте червячната седалка чрез занитване или заваряване, за да осигурите плавно въртене.
Болтова скоба за гърло: пробийте и нарежете отвори в двата края на стоманената лента, монтирайте болтове и гайки и калибрирайте точността на съвпадение на резбата.
6. Контрол на качеството
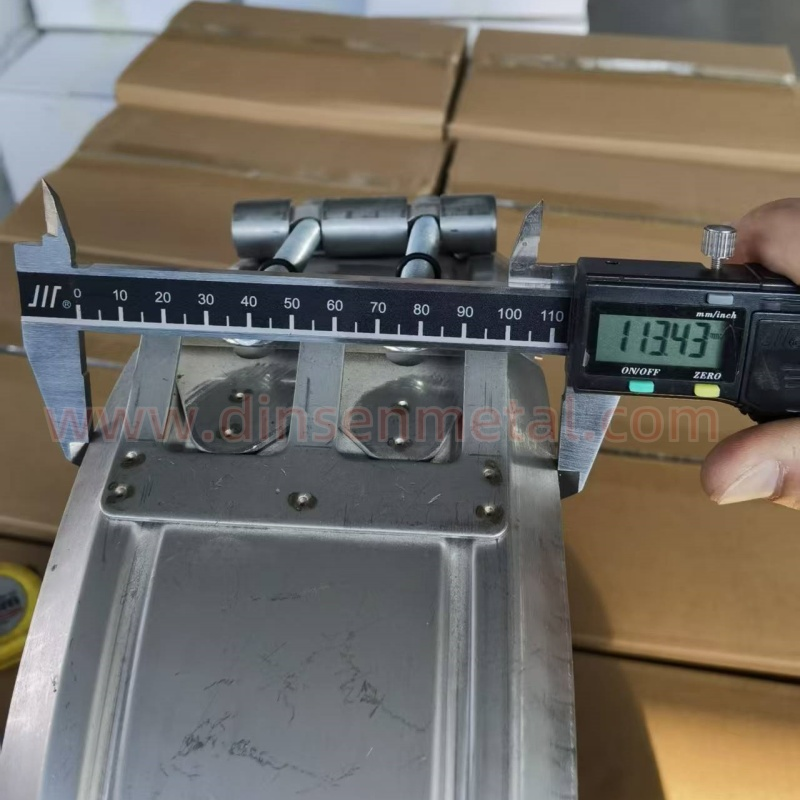
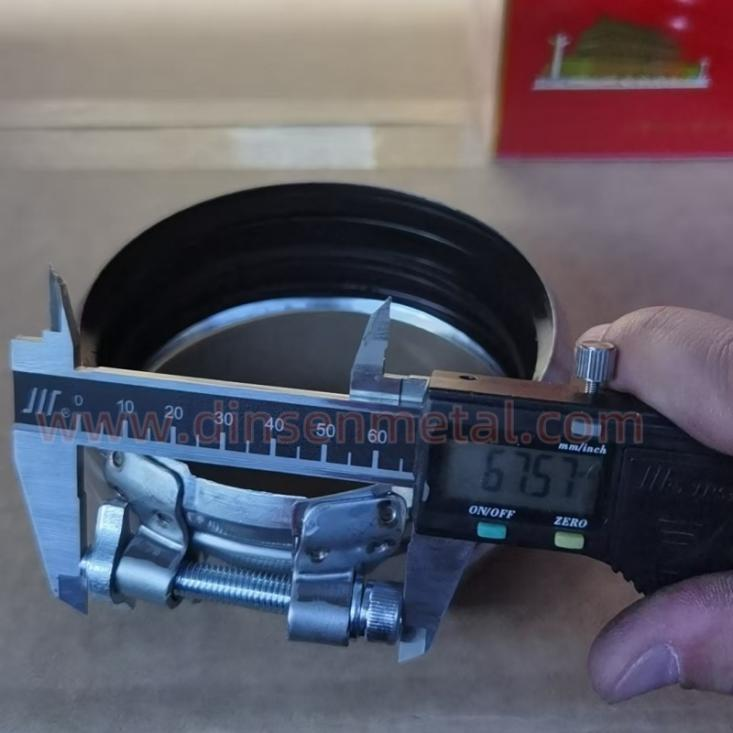
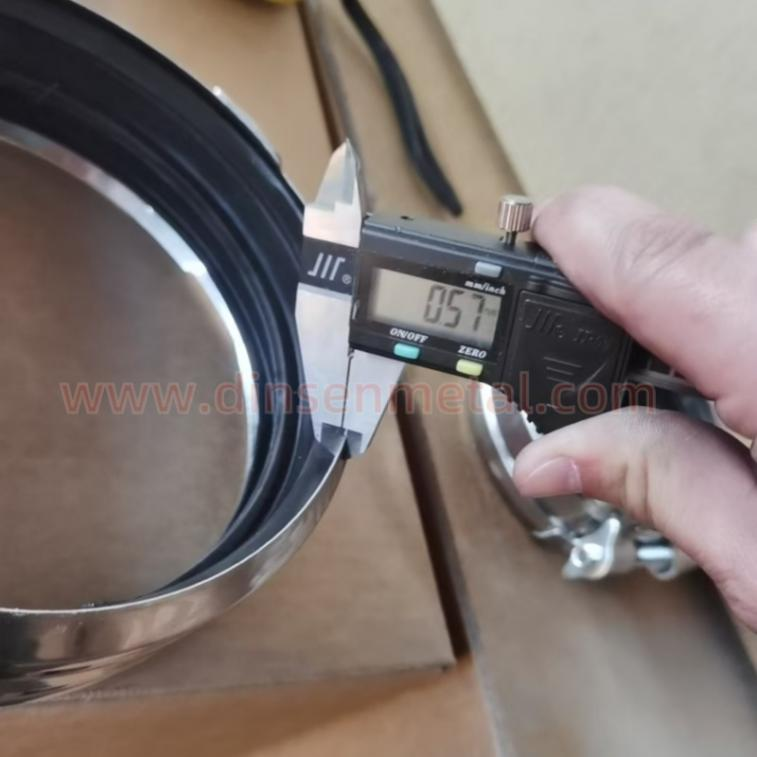
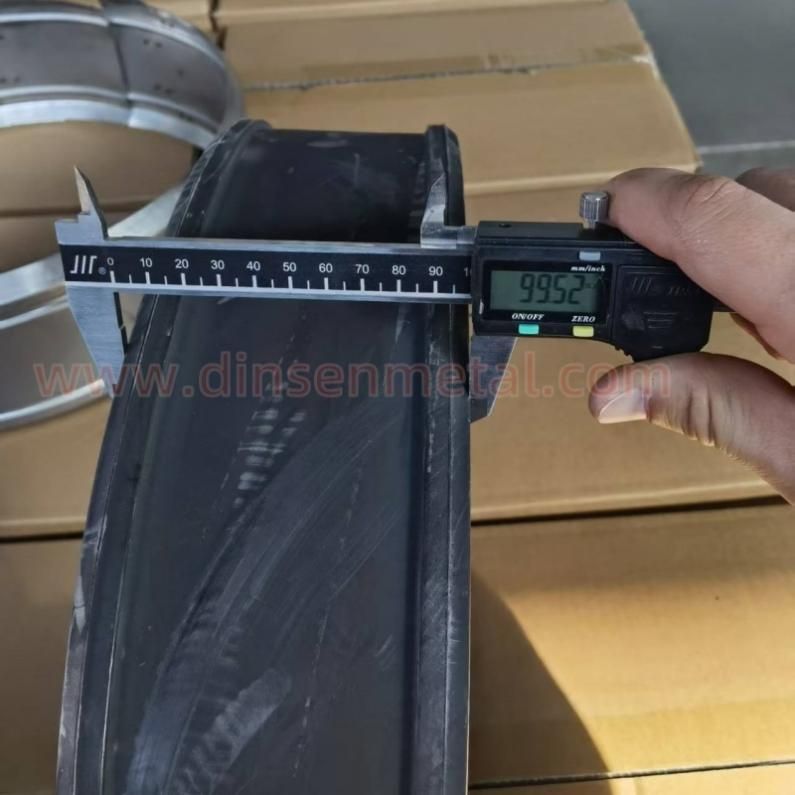
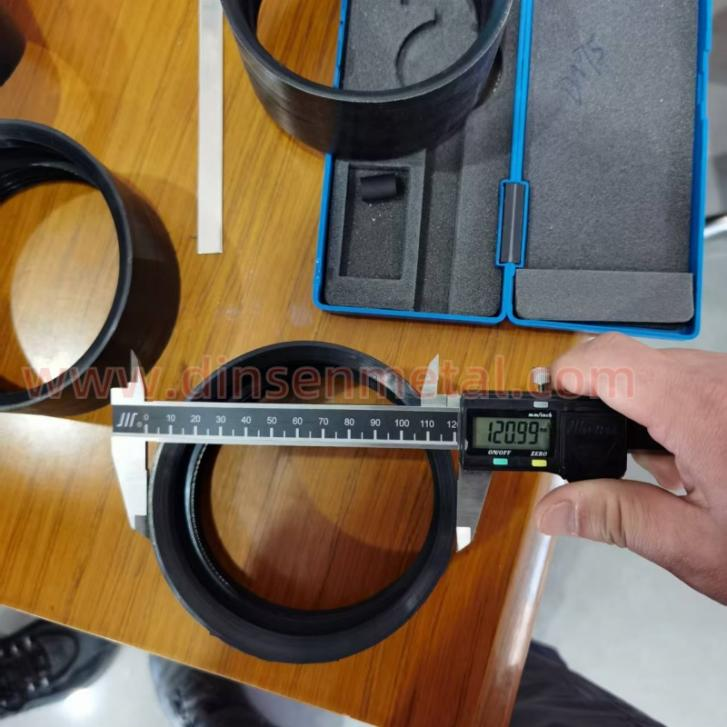
Откриване на размери: Използвайте шублери и проектори, за да измерите вътрешния диаметър на скобата за гърло, дебелината на стоманения колан и позицията на заключващия механизъм.
Изпитване на якост: Използвайте машина за изпитване на опън, за да проверите силата на затягане на скобата за гърло (като якост на опън ≥500MPa) и издръжливостта на заключващия механизъм.
Изпитване за устойчивост на корозия: Изпитване със солен спрей (например 48-96 часа) за проверка на покритието или ефекта на пасивация
7. Опаковка
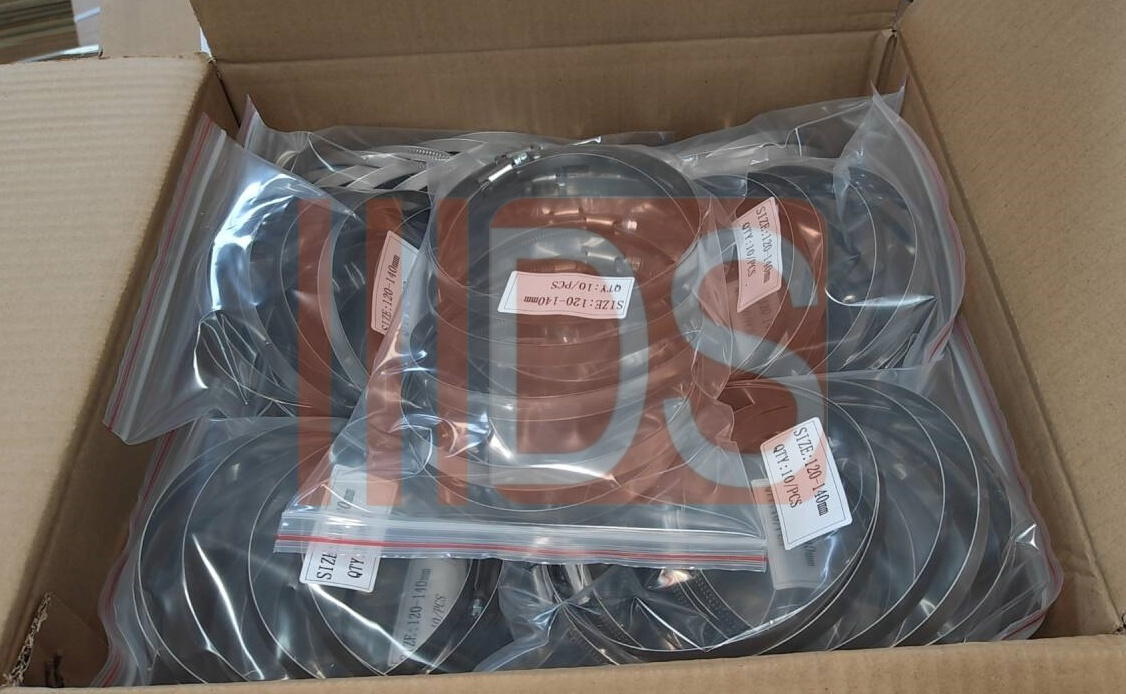
Картонена опаковка или опаковка в запечатана пластмасова торбичка, за да се предотврати ръжда по време на транспортиране и съхранение.
Класификация и идентификация: Опаковайте по спецификация и материал и маркирайте модела, партидата и датата на производство.