Тръба DINSENфокусира се върху бизнеса с тръбопроводи. С богат опит и съвременни технологии, продуктите ѝ включват чугунени тръби, чугунени тръби (наричани още SML тръби), тръбни фитинги и съединители и др., които се използват широко в инфраструктурата, строителството, водоснабдяването, хотелите, летищата и енергетиката. Тя е надежден доставчик на тръбопроводни решения за много големи проекти.
Процес на производство на тръбопроводи
1.Топене на суровини
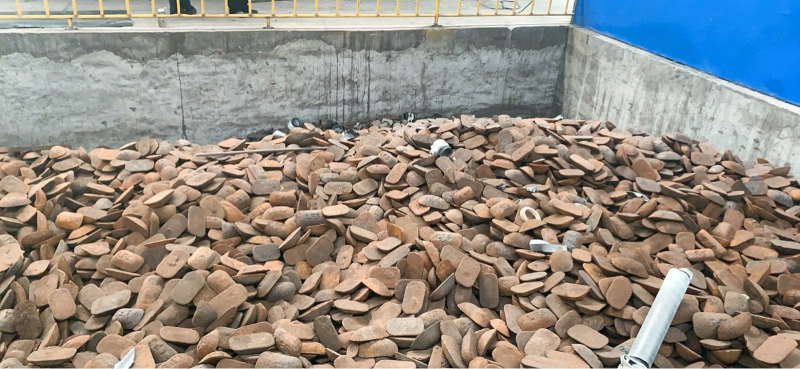
Суровината е чугун за производство на тръби и фитинги.
Аксесоарите изискват желязо № 15, а тръбите - желязо № 20.
Картината по-долу е електрическа пещ, която използва електричество за нагряване на желязо за хляб до разтопено желязо.
Чугун
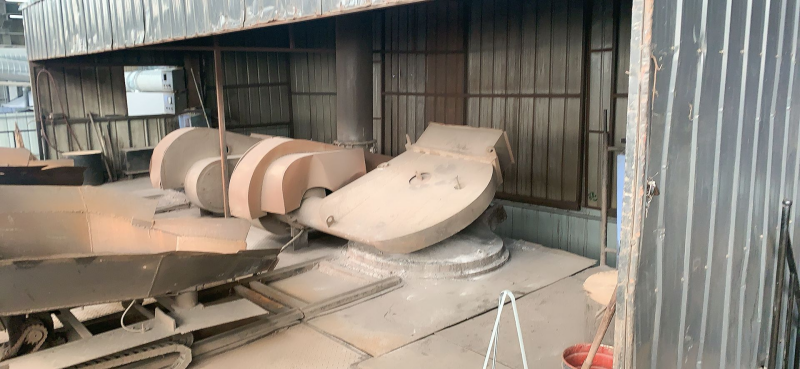
Електрическа пещ
2.Центробежно леене
Сменете предварително тръбната форма със съответния диаметър за центрофугата, ако е необходимо.
Разтопеното желязо се инжектира във високоскоростната въртяща се центрофужна форма отвътре навън през канала за поток.
Количеството разтопено желязо се изчислява според диаметъра на отливаната тръба.
След като тръбата бъде оформена и охладена, тя ще бъде извадена от формата за тръби, а инспекторът по качеството ще провери външния ѝ вид и ще я претегли. Квалифицираните специалисти ще пристъпят към последваща работа.
Формата на тръбата е по-голяма от 3 метра, което е удобно за по-късно рязане на неравномерно оформените части на главата или опашката.
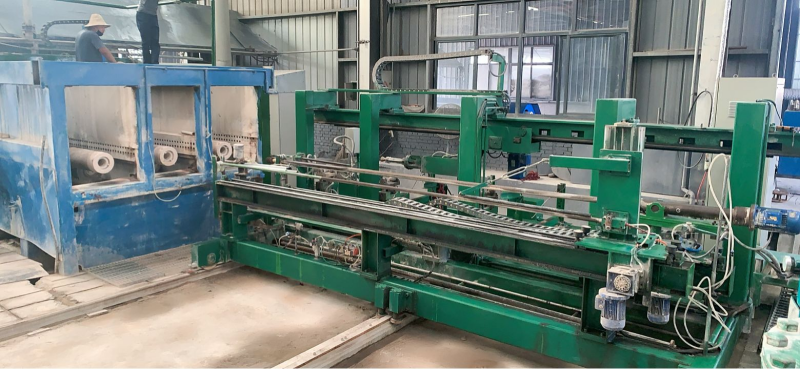
Центрофуга
3. Рязане, проверка и полиране на тръби
След като изберат квалифицирани тръби, работниците ще отрежат неравномерно оформените части в горната и долната част, за да се запази ефективната дължина на тръбата от 3 м.
След завършване на рязането ще се извърши друга проверка, за да се изберат тръби с неравномерна дебелина на стените и елиптична деформация за повторно разтопяване.
Полирането изисква полиране както отвътре, така и отвън на тръбата, за да се гарантира, че вътрешната и външната страна са гладки и удобни за последващо боядисване.
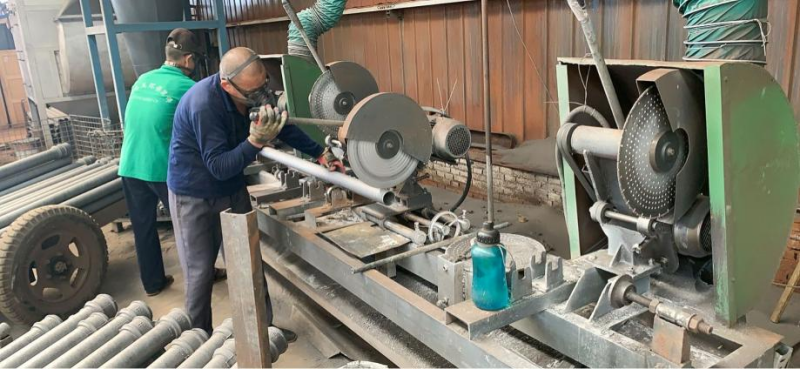
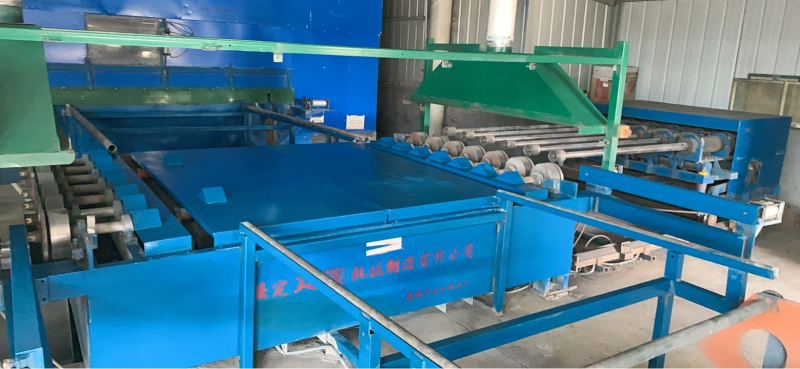
Шлифовъчна машина
4. Вътрешно и външно пръскане
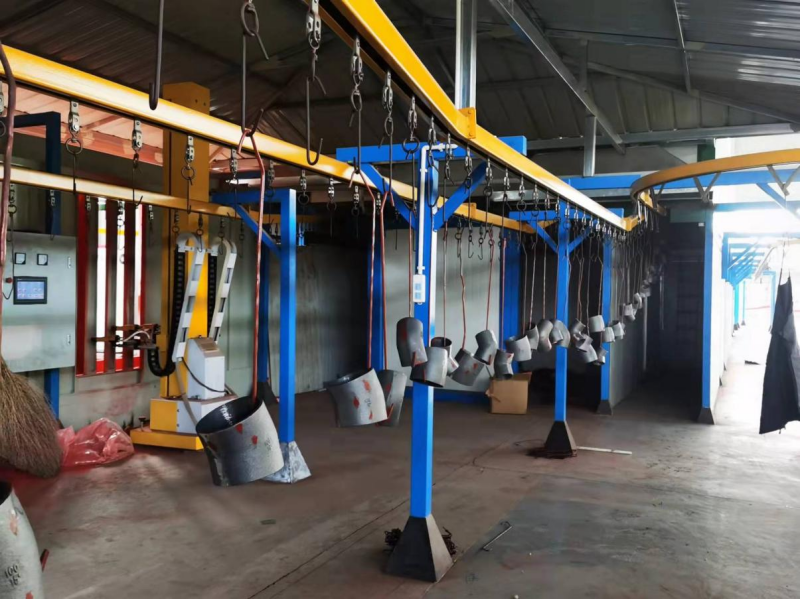
Вътрешната стена на полираната тръба трябва да се поддържа особено гладка и чиста. След изсушаване и нагряване, вътрешната стена се обработва с антикорозионно средство, тоест се напръсква с жълта епоксидна боя.
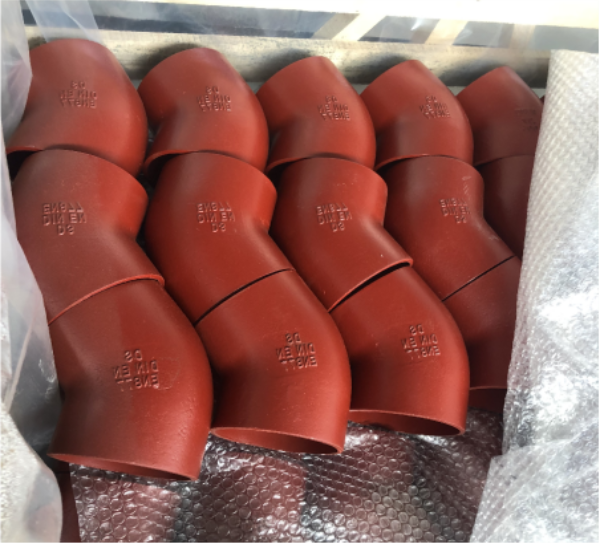
Същата операция се извършва и отвън, като се напръсква с червеникавокафява епоксидна боя.
Фабриката редовно ще взема проби и ще проверява партиди продукти на място, за да гарантира, че свойствата на продукта отговарят на изискванията на EN877.
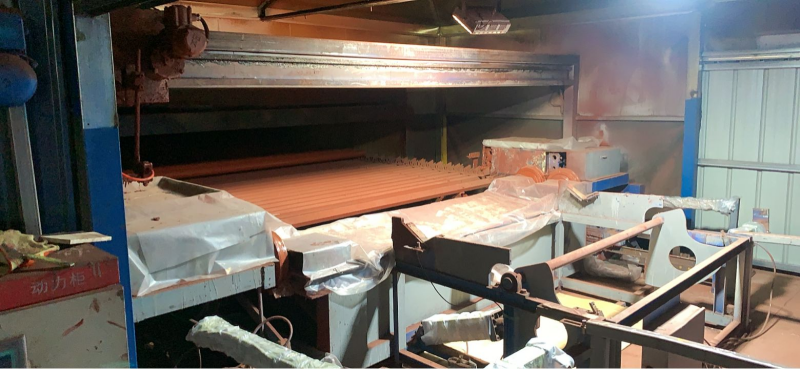
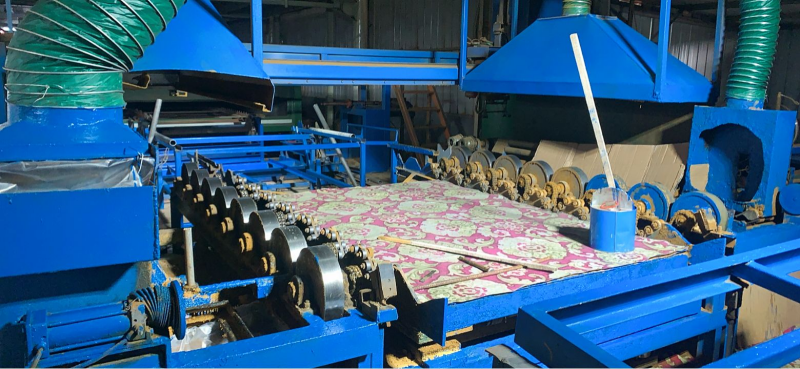
5. Сушене, подрязване, пръскане, опаковане
След пръскане на боята отвътре и отвън, тръбата ще се изсуши, за да се осигури адхезия на боята.
След изсъхване, работниците ще поправят боята на тръбата, особено двата края, за да осигурят покритието и красотата на боята.
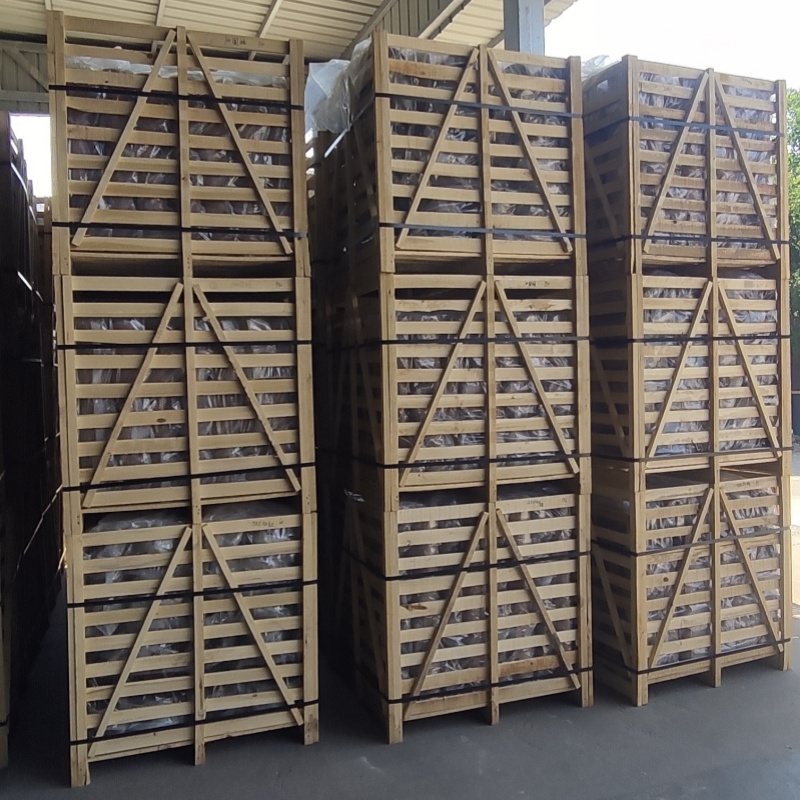
Накрая тръбата ще бъде напръскана с търговската марка на клиента и опакована според навиците на клиента.
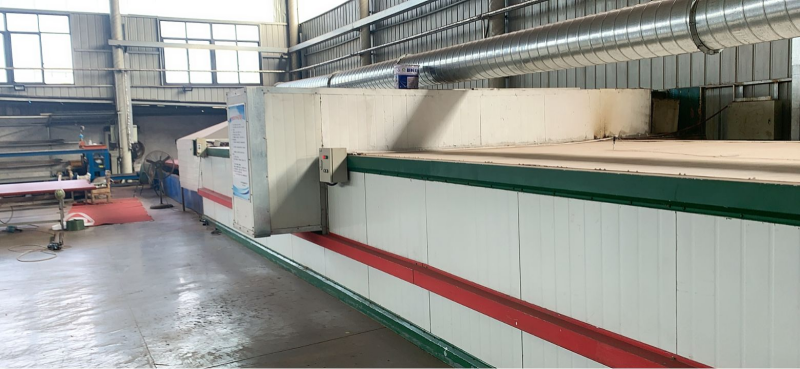
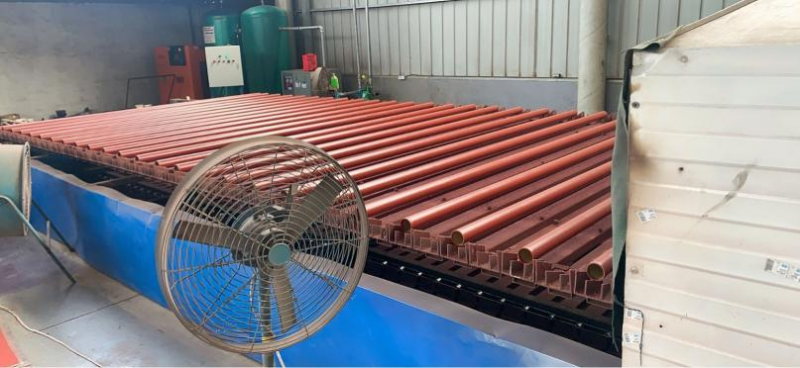
Сушилня
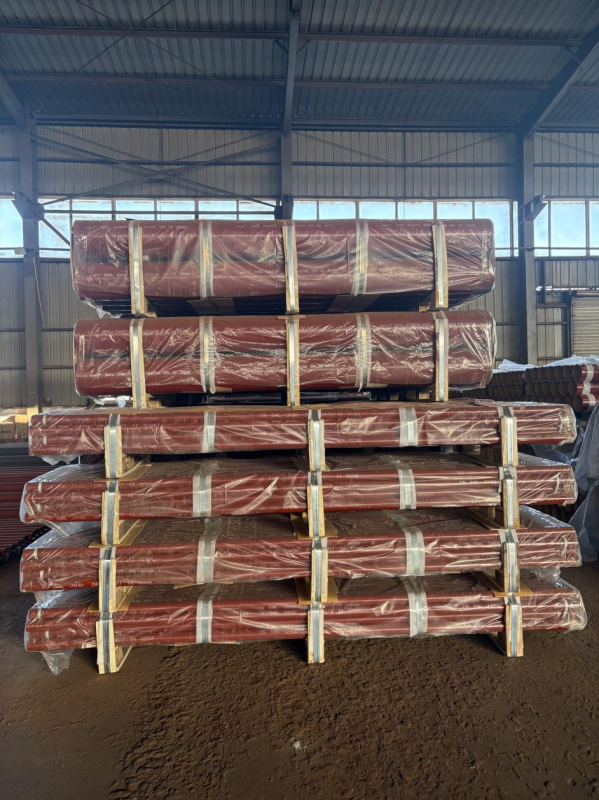
Процес на производство на аксесоари
1. Подготовка на матрицата
В момента DINSEN разполага с форми от всички модели и спецификации. Всеки път, когато фабриката организира производството, номерът на отливката и партидата във формата трябва да бъдат променени, след което работниците могат да започнат производството, след като получат формата.
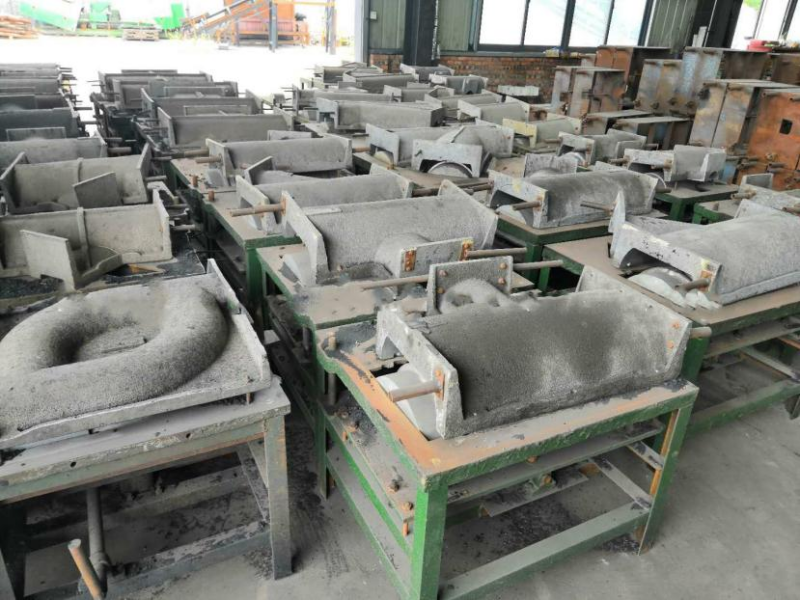
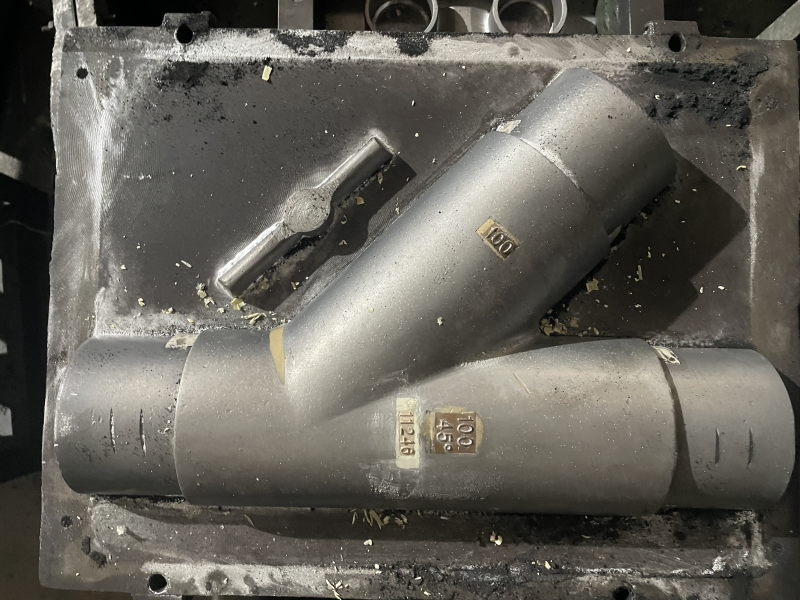
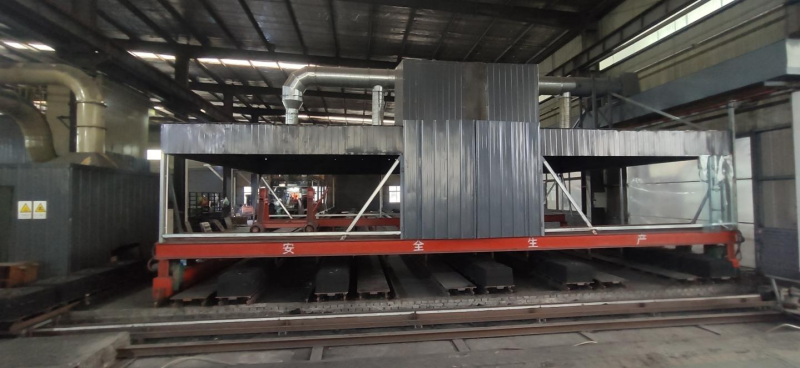
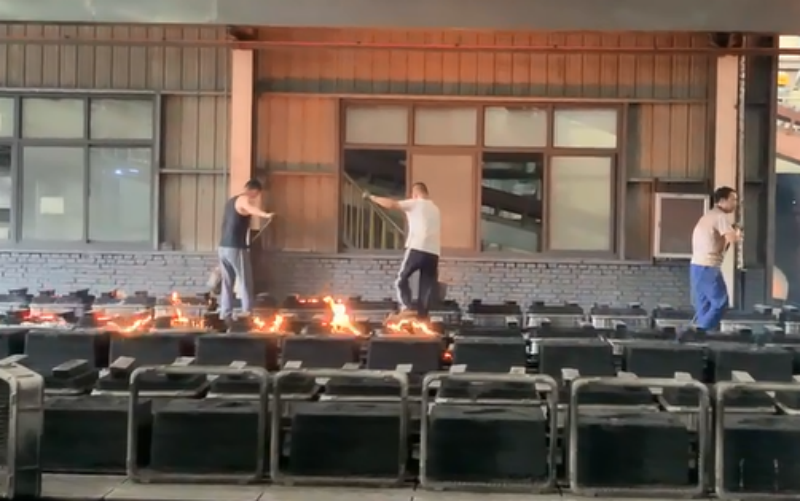
2. Ръчно изливане, автоматизирана линия за производство на тръби
Работниците поставят горната и долната форма върху плоската плоча, поставят пясъчника върху него, пълнят го с пясък, уплътняват го и го изстъргват. След това сглобяват горната и долната форма и ги фиксират, и след като излеят разтопено желязо, те се оформят наведнъж.
Всеки работник може да произвежда средно 300 кг тръбни фитинги на ден, тъй като честите смени на матриците не само влияят на производствения график на фабриката, но и пряко влияят на продукцията на работниците.
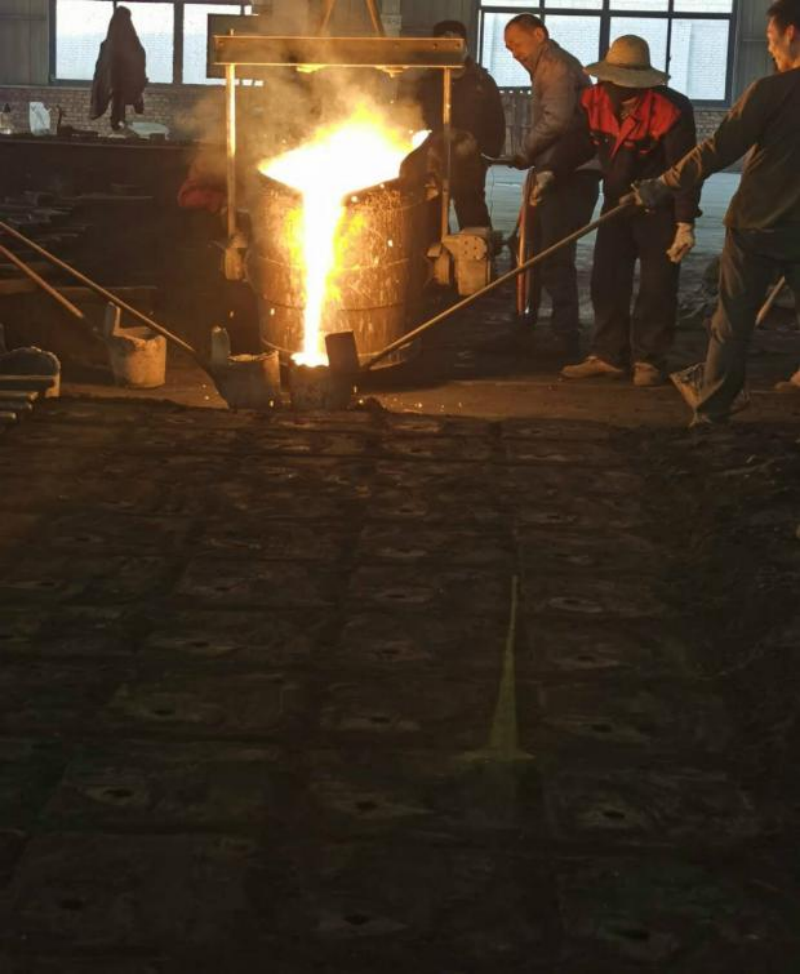
Автоматизирана линия за производство на тръби, ръчно изливане
В сравнение с традиционния процес на ръчно леене в пясъчни форми, най-голямата му характеристика е, че може да сведе до минимум потреблението на работна сила и материални ресурси и да увеличи максимално ефективността на производството, като гарантира, че качеството на продукта отговаря на стандартите и спецификациите са унифицирани, което може значително да подобри ефективността на производството и да съкрати производствения цикъл на продукта.
3. Ръчно смилане
С цел осигуряване на външните размери на частите, работниците трябва да отстранят чрез шлайфане отворите, щранговете, пламъците, грапавини и формовъчния пясък по повърхността. Липсата на месо, причинена от недостатъчно отливане, почистване на отвори или пясък, също трябва да се отстрани. Уверете се, че замърсяванията по повърхността на отливката са чисти и полирани преди последващо пръскане.
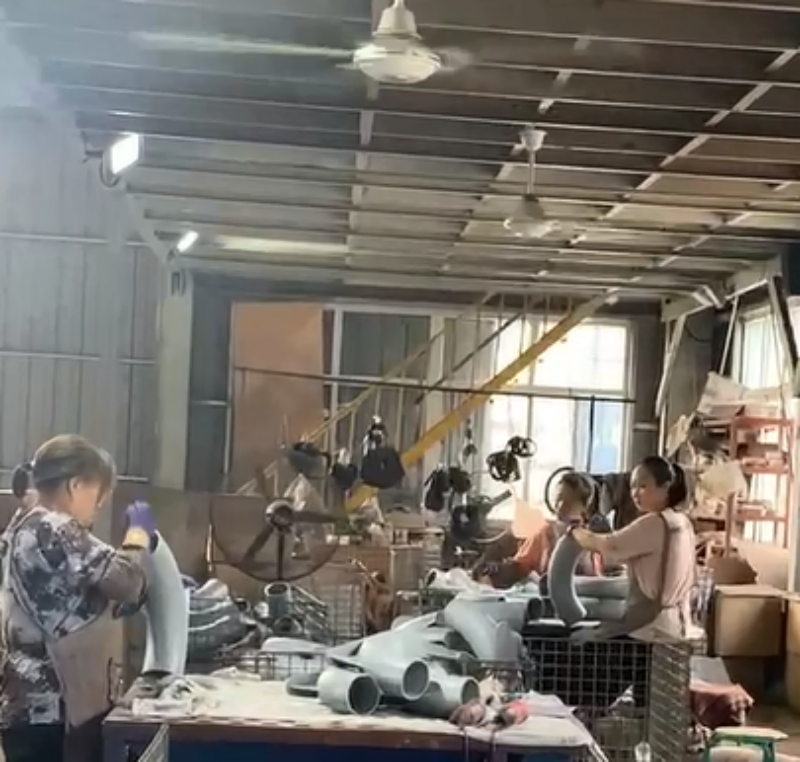
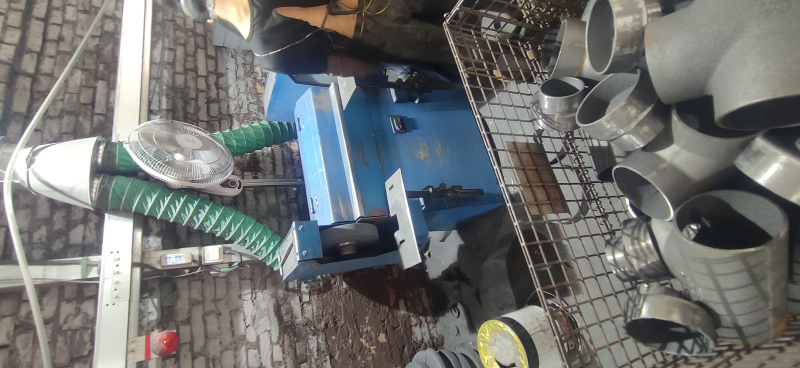
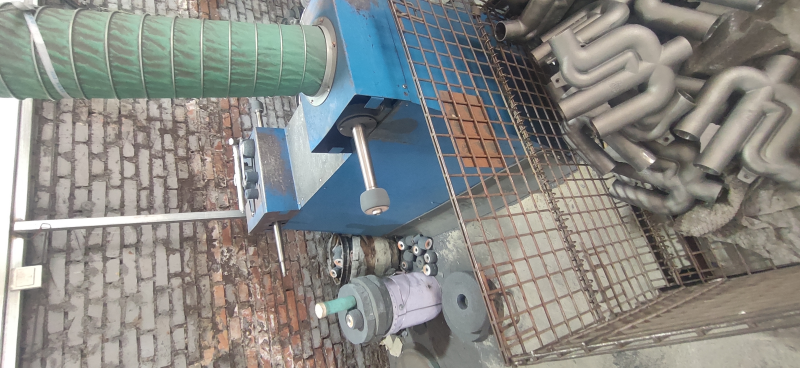
4. Полиране на външни стени,Шлайфане на вътрешни стени,Фино смилане
5. Боядисване, прахово боядисване, опаковане
Потапяне на боя: Трябва да загреете тръбните фитинги до 70-80℃ и да напръскате епоксидна боя.
Прахово пръскане: Трябва да загреете тръбните фитинги до 180-200℃, преди да пръскате епоксиден прах.